
Satu Operator Berhenti, Seluruh Produksi Bisa Terancam
1.Bayangkan pabrik baja ringan Anda sedang menerima pesanan Kanal C dalam jumlah besar. Coil galvalume sudah tersedia, mesin roll forming siap beroperasi, dan pelanggan menunggu barang dikirim sesuai jadwal.
Namun, tiba-tiba operator utama tidak masuk kerja. Ia mengundurkan diri, sakit, atau harus mengambil cuti mendadak.
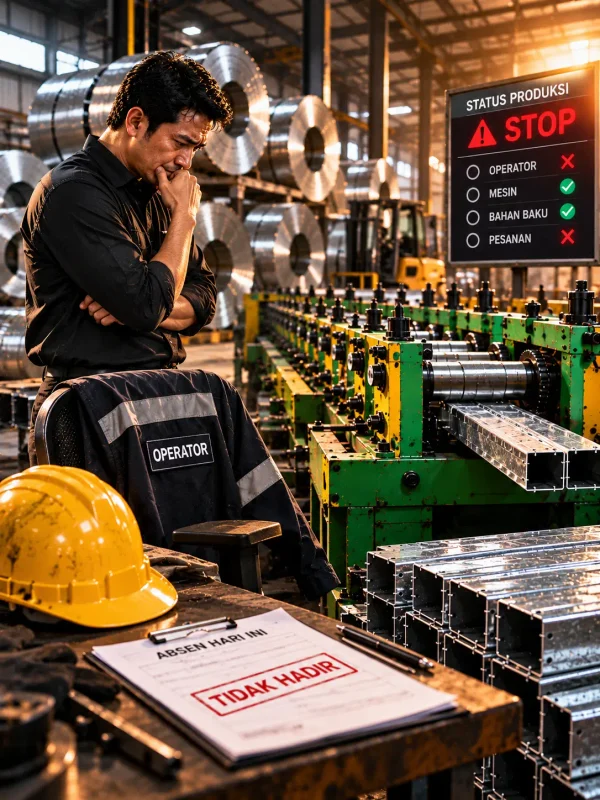
Masalah mulai muncul. Operator pengganti belum memahami pengaturan mesin. Proses produksi melambat, hasil cetakan harus diperiksa berulang kali, dan jadwal pengiriman mulai terancam.
Pertanyaannya, apakah bisnis Anda benar-benar siap berjalan tanpa bergantung pada satu orang?
Bagi pemilik pabrik baja ringan, masalah ini sering dianggap sebagai urusan tenaga kerja biasa. Padahal, ketergantungan pada satu operator dapat menjadi risiko operasional yang berdampak pada produktivitas, biaya produksi, kepuasan pelanggan, bahkan arus kas perusahaan.
Mesin Kanal C memang merupakan aset penting. Namun, mesin yang canggih sekalipun tidak akan memberikan hasil maksimal jika perusahaan tidak memiliki sistem kerja yang dapat dijalankan oleh lebih dari satu orang.
2. Mengapa Banyak Pabrik Bergantung pada Satu Operator?
Dalam operasional pabrik, sering kali ada satu operator yang paling memahami karakter mesin roll forming. Ia mengetahui pengaturan yang biasa digunakan, cara menangani masalah produksi, dan langkah yang perlu dilakukan ketika hasil Kanal C tidak sesuai spesifikasi.
Awalnya, kondisi ini terasa menguntungkan. Pemilik pabrik tidak perlu mengawasi setiap proses karena sudah mempercayakan pekerjaan kepada operator berpengalaman.
Namun, masalah muncul ketika pengetahuan tersebut hanya tersimpan di kepala satu orang.
Beberapa risiko yang sering terjadi antara lain:
Produksi terhenti: tidak ada operator lain yang siap menggantikan.
Waktu penyetelan lebih lama: pekerja pengganti belum memahami pengaturan mesin.
Produk tidak konsisten: hasil produksi berisiko berbeda dari standar yang ditetapkan.
Ketergantungan pada individu: perusahaan kesulitan mengatur jadwal kerja atau pergantian personel.
Keterlambatan pengiriman: pesanan pelanggan tidak selesai sesuai target.
Bayangkan jika pabrik memiliki pesanan yang harus dikirim hari itu, tetapi produksi terhenti selama satu hari penuh. Kerugiannya bukan hanya jumlah produk yang tidak dihasilkan, melainkan juga kemungkinan biaya lembur, perubahan jadwal pengiriman, dan menurunnya kepercayaan pelanggan.
Itulah sebabnya, masalah operator tidak boleh hanya diselesaikan dengan mencari pengganti ketika keadaan sudah darurat.
3. Fakta yang Sering Tidak Disadari: Pengetahuan Operator Adalah Aset Perusahaan
Banyak pengusaha berfokus pada pembelian mesin baja ringan terbaik, pemilihan coil galvalume, dan peningkatan kapasitas produksi. Akan tetapi, mereka terkadang lupa bahwa keterampilan tenaga kerja juga merupakan bagian penting dari sistem produksi.
Ada perbedaan besar antara pabrik yang memiliki operator andalan dan pabrik yang memiliki sistem kerja andal.
Pabrik pertama mungkin mampu menghasilkan produk dengan baik selama operator utamanya hadir. Pabrik kedua memiliki prosedur, dokumentasi, dan tenaga kerja yang mampu menjaga proses produksi tetap berjalan meskipun terjadi pergantian personel.
Dalam jangka panjang, sistem kerja yang terdokumentasi membantu perusahaan mengurangi ketergantungan pada individu.
Perlu dipahami, bukan berarti semua operator harus langsung menguasai seluruh pekerjaan. Setiap mesin dan proses memiliki kebutuhan keterampilan yang berbeda. Tujuannya adalah memastikan ada personel cadangan yang sudah dilatih dan dinyatakan mampu menjalankan tugas tertentu dengan aman.
Kesalahan fatal bukan sekadar kehilangan operator, melainkan membiarkan seluruh pengetahuan produksi ikut hilang bersamanya.
4. Cara Mencegah Produksi Mesin Kanal C Terhenti
Ada beberapa langkah praktis yang dapat diterapkan oleh pemilik pabrik baja ringan, termasuk pabrik yang masih memiliki jumlah operator terbatas.
A. Buat SOP pengoperasian mesin roll forming
SOP atau prosedur operasional standar merupakan panduan tertulis mengenai langkah kerja yang harus diikuti operator.
Dokumen tersebut dapat mencakup:
Pemeriksaan mesin sebelum mulai bekerja.
Pemeriksaan material dan spesifikasi produk.
Prosedur penyetelan sesuai panduan mesin.
Pemeriksaan kualitas hasil Kanal C.
Prosedur penghentian mesin yang aman.
Langkah pelaporan ketika ditemukan masalah.
SOP harus sesuai dengan desain mesin dan petunjuk produsen. Jangan mengandalkan instruksi lisan yang hanya diketahui oleh operator tertentu.
B. Latih minimal satu operator cadangan
Pabrik tidak harus langsung menambah banyak karyawan. Sebagai langkah awal, pilih satu personel yang berpotensi menjadi operator cadangan.
Latih personel tersebut secara bertahap, mulai dari pemeriksaan awal, pengenalan komponen, pengoperasian dasar, hingga pemeriksaan kualitas hasil produksi.
Pastikan kemampuan operator cadangan diuji sebelum ia diberi tanggung jawab menggantikan operator utama.
Pelatihan ini juga perlu mencakup keselamatan kerja. Operator tidak boleh melakukan penyetelan atau perbaikan berbahaya tanpa kompetensi, prosedur, dan pengamanan yang sesuai.
C. Dokumentasikan pengaturan dan hasil produksi
Buat log produksi harian yang mencatat informasi penting, seperti:
Nama operator dan jam kerja.
Jenis serta spesifikasi Kanal C.
Material coil galvalume yang digunakan.
Waktu mulai dan selesai produksi.
Jumlah produk layak jual dan produk cacat.
Gangguan mesin dan tindakan yang dilakukan.
Catatan tersebut membantu perusahaan mengetahui siapa yang mengoperasikan mesin, berapa lama proses berlangsung, dan masalah apa yang sering muncul.
Jika suatu saat operator utama tidak masuk, catatan kerja dapat menjadi referensi bagi personel yang sudah terlatih untuk melanjutkan pekerjaan sesuai prosedur.
D. Terapkan perawatan mesin secara terjadwal
Jangan menunggu mesin bermasalah baru melakukan pemeriksaan.
Susun jadwal pemeriksaan berdasarkan petunjuk produsen, jam operasi, dan kondisi aktual mesin. Catat hasil pemeriksaan serta riwayat perbaikan agar masalah yang berulang dapat dianalisis.
Perawatan yang terencana membantu mengurangi risiko gangguan yang sebenarnya dapat dicegah. Namun, perawatan tidak menggantikan kebutuhan pelatihan operator karena keduanya memiliki fungsi berbeda.
E. Ukur produktivitas dengan indikator yang jelas
Pemilik pabrik perlu mengetahui apakah produksi berjalan sesuai target, bukan hanya mengandalkan laporan bahwa mesin sudah dinyalakan.
Beberapa indikator yang dapat dipantau adalah:
Jam produksi aktual dibandingkan jam yang direncanakan.
Jumlah meter Kanal C yang dihasilkan.
Jumlah produk yang memenuhi standar.
Waktu berhenti mesin dan penyebabnya.
Tingkat produk cacat.
Jumlah keterlambatan pesanan.
Dengan indikator ini, perusahaan dapat membedakan apakah penurunan produksi disebabkan oleh masalah operator, gangguan mesin, material, atau perencanaan pesanan.
5. Data Terbaru: Industri Manufaktur Tetap Membutuhkan Operasional yang Siap Menghadapi Perubahan
Berdasarkan rilis Bank Indonesia pada 19 Oktober 2026, Prompt Manufacturing Index (PMI-BI) industri pengolahan Indonesia pada triwulan III 2026 tercatat sebesar 52,28%, meningkat dari 51,43% pada triwulan II 2026. Nilai di atas 50% menunjukkan industri berada dalam fase ekspansi.
Bank Indonesia juga melaporkan bahwa responden memperkirakan aktivitas manufaktur tetap berada dalam fase ekspansi pada triwulan IV 2026, dengan indeks 52,37%.
Sumber: Bank Indonesia – PMI-BI Triwulan III 2026.
Data tersebut memberikan gambaran mengenai kondisi industri pengolahan secara umum. Angka ini bukan ukuran khusus untuk pabrik baja ringan dan tidak berarti setiap perusahaan pasti mengalami kenaikan pesanan.
Namun, bagi pemilik pabrik, kondisi tersebut menjadi pengingat bahwa kesiapan operasional tetap penting ketika aktivitas produksi dan pesanan perlu dikelola secara konsisten.
Ketika pesanan bertambah, perusahaan bukan hanya membutuhkan mesin yang mampu berproduksi, tetapi juga tenaga kerja yang terlatih, prosedur yang jelas, serta kemampuan menjaga kualitas dan jadwal pengiriman.
Jika seluruh proses bergantung pada satu operator, peningkatan pesanan justru dapat menambah tekanan operasional.
6. Contoh Simulasi: Berapa Dampak Produksi Terhenti?
Misalnya, sebuah pabrik menargetkan produksi 1.000 meter Kanal C per hari. Karena operator utama tidak masuk dan operator pengganti belum siap, produksi terhenti selama satu hari.
Potensi produksi yang tertunda adalah 1.000 meter.
Jika seluruh jumlah tersebut sebenarnya dibutuhkan pelanggan dan tidak dapat diproduksi atau dikirim pada waktu lain, dampaknya bisa mencakup keterlambatan pesanan serta biaya tambahan.
Namun, angka tersebut tidak otomatis berarti kehilangan omzet atau laba sebesar nilai penjualan 1.000 meter. Dampak keuangan sebenarnya bergantung pada kemampuan mengejar produksi, ketersediaan stok, permintaan pelanggan, margin per meter, dan biaya tambahan yang timbul.
Karena itu, pemilik pabrik sebaiknya mencatat waktu berhenti produksi dan menghitung dampaknya berdasarkan data aktual.
Simulasi sederhana seperti ini membantu pengusaha menilai apakah investasi pada pelatihan operator cadangan, dokumentasi SOP, dan perawatan mesin lebih ekonomis dibandingkan risiko gangguan operasional yang berulang.
7. Bangun Sistem Produksi, Bukan Sekadar Mengandalkan Orang
Operator berpengalaman adalah aset berharga bagi pabrik baja ringan. Namun, perusahaan yang sehat tidak seharusnya bergantung sepenuhnya pada satu orang untuk menjaga produksi tetap berjalan.
Mesin Kanal C perlu didukung SOP yang jelas, operator cadangan yang kompeten, pencatatan produksi, perawatan terjadwal, dan indikator kinerja yang dapat dievaluasi.
Dengan sistem tersebut, pergantian tenaga kerja tidak harus berubah menjadi krisis produksi. Perusahaan juga memiliki dasar yang lebih baik untuk meningkatkan kapasitas, menjaga kualitas produk, dan memenuhi pesanan pelanggan.
Pada akhirnya, pabrik yang kuat bukan hanya pabrik yang memiliki mesin produktif, melainkan pabrik yang mampu mempertahankan produktivitas meskipun terjadi perubahan pada tenaga kerjanya.
Jangan menunggu operator utama berhenti untuk menyadari bahwa pengetahuan produksi belum terdokumentasi.
8. Pelajari Strategi Mengelola Pabrik Baja Ringan dengan Lebih Terukur
Jika Anda sedang membangun atau mengembangkan bisnis baja ringan, pelajari juga cara meningkatkan produktivitas mesin Kanal C, menghitung biaya produksi, mengelola coil galvalume, dan menyusun sistem kerja pabrik. Artikel-artikel edukasi tersebut dapat membantu Anda memahami hubungan antara mesin, tenaga kerja, kualitas, dan keuntungan usaha. Anda juga dapat berdiskusi dengan CV Wijaya Ariya Abadi mengenai kebutuhan mesin roll forming, pelatihan operator, dan dukungan teknis yang sesuai dengan kebutuhan produksi. Hubungi Bpk. Anggan di +62 813-3604-4966 untuk memperoleh informasi lebih lanjut tanpa harus terburu-buru mengambil keputusan investasi.